

Senaste produkterna


Kontakta oss
- Den fjärde våningen, en - A3 -zon, luftfartsverksamhetsområdet, Dongli Distrct, Tianjin, Kina.
- >SalesManager@coilwinding
machinechina.com - +8613072088960


Flat Wire Winding Machine
Modell: GWY-470
lindningsdiameter: Standard: Tråddiameter Mindre än eller lika med 30 mm², förhållande mellan bredd-till-tjocklek Mindre än eller lika med 15 gånger Tråden har en maximal bredd på 15 mm och en maximal tjocklek på 2,5 mm.
maxhöjd på spolen: 150 millimeter
produktionseffektivitet: 0~55 st/min (±)
Beskrivning
GWY-470 Halvautomatisk lindningsmaskin med runda hål för platt tråd

Maskinfunktion Introduktion
operativ princip:
1. Med hjälp av datorstyrd-servoenhet kan detta system tillverka olika vertikala-lindade spolar med tjocklekar från 0,2 mm till 6,0 mm och bredder från 1,0 mm till 10 mm (med trådtvärsnitt upp till 30 mm²).
2. För mekanisk felsökning av produkter med olika specifikationer behöver endast formen bytas ut.
3. Multi-stationsdrift, som möjliggör automatisk formning av vertikala lindningsspolar på maskinen
4. Systemet kan lagra och hämta maskinparametrar för produkter med olika specifikationer, vilket möter kundernas behov av automatiserad produktion, effektivitetsförbättring och kvalitetssäkring.
Viktiga tekniska specifikationer:
|
lindningsdiameter |
Standard: Tråddiameter Mindre än eller lika med 30 mm², förhållande mellan bredd-till-tjocklek Mindre än eller lika med 15 gånger Tråden har en maximal bredd på 15 mm och en maximal tjocklek på 2,5 mm. |
|
maxhöjd på spolen |
150 millimeter |
|
gående |
7kW transformator med trefas 380V ingång och 220V utgång |
|
arbetslufttryck |
0,4-0,8 mpa/cm |
|
matningslinjemetod |
Konstgjord utvinning |
|
maximalt lindningsantal |
100T (vänster och höger rotation) |
|
produktens form |
A〔Tap〕, E2〔Tap〕, D〔Tap〕, K〔Tap〕, enkel-lager, fler- kontinuerlig inre cirkulär spole |
|
produktionseffektivitet |
0~55 st/min |
|
Mått (längd*bredd*höjd) |
Cirka 1250*850*1650 mm i dimensioner, väger cirka 800 kg. |
3. Producera stilar: Flat line runda hål slingrande form

1. Instruktioner på manöverpanelen
1.1 Tangentbord och tangentbeskrivning
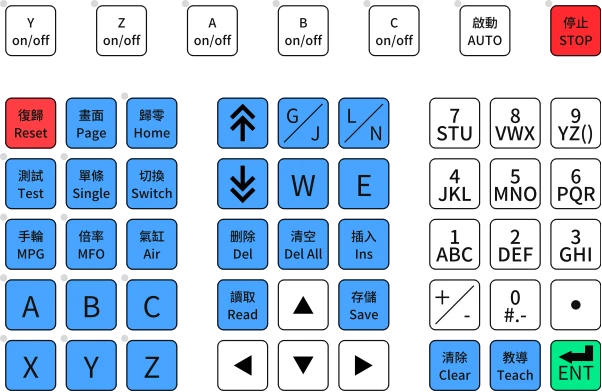
 ~

Axelomkopplarnyckel
När axeln är avstängd kan motsvarande handrattsaxel inte väljas. Lysdioden på denna knapp tänds för att indikera att axeln är avstängt.


Program startat, testknapp
Programmet startar nyckeln och du kan växla direkt mellan dem.
Start: Maskinen är i kontinuerligt bearbetningsläge.
Testläge: Maskinen är i testläge. Testvredet och handratten kan användas i detta tillstånd.
Obs: LED-lampan i det övre vänstra hörnet av knappen indikerar att programmet körs i detta läge.

Stoppa programknapp
När du är i "Start"-läge, tryck på den här knappen för att stoppa maskinen efter att den har slutfört den aktuella fjäderproduktionen.
I andra tillstånd stoppas maskinen genom att trycka på den här knappen.

Tryck på den här knappen för att återgå till sidan [Programmering] i alla fall.


På sidan [Programmering] bläddrar du för att visa program; på sidan [Arkiv], bläddra för att visa filer.

Tryck på den här knappen på sidan [Programmering] för att flytta markören till toppen av skärmen, där du kan ställa in hastighet, probe och utdata.

Y/Z/A/B/C-axlarna nollställs vid den inställda hastigheten. Om återställningen inte slutförs inom 25 sekunder efter initieringen, kommer systemet att visa ett 'Återställ timeout'-fel. Den här knappen är tillgänglig i "Stopp", "Test" eller "Handratt".

Rensa all tidigare genererad varningsinformation.

cylinderomkopplare
Tryck på denna knapp för att aktivera/avaktivera cylindertestfunktionen när handratten eller stoppet är inkopplat. När cylindertestet är aktiverat aktiveras/avaktiveras motsvarande cylinder genom att trycka på siffertangenterna 1-8. Om du håller de numeriska knapparna aktiveras/avaktiveras cylindern vid en 2Hz-frekvens.
LED-lampan på nyckeln indikerar att cylindertestet är i öppet läge.


手轮相关按钮,对于扭簧机,"A轴"无效.
För torsionsfjädermaskiner är knappen "A-axel" ogiltig för de handratts-relaterade kontrollerna.
Knappen 'Handratt' aktiverar eller avaktiverar handrattsfunktionen, med motsvarande LED-lampa som indikerar att handratten är öppen.
 A/B/C/X/Y/Z-knappar: När handratten är på, välj motsvarande axel, med endast en axel aktiv. När axeln är avstängd kan den valda axeln inte väljas. Motsvarande LED-lampa kommer att tändas för att indikera att axeln är vald.
"倍率"按钮:手轮模式处于高速或低速状态,对应的LED灯亮表明处于高速状态.
 De
 "
 Redskap
 Ratio"-knapp: När handratten är inställd på hög eller låg hastighet, tänds motsvarande LED-lampa för att indikera hög hastighet.
Kommandoknapp, används när du skriver program.
 Hoppa
 instruktion
 , loopinstruktion, fördröjningsinstruktion och slutinstruktion används i programmering.
Programredigeringsknapp
Ta bort: Radera raden vid markören på sidan [Programmering].
"清空":在【编程】页,常按此键2秒以上,则删除全部程序.
Rensa: På sidan [Programmering] håller du ned denna tangent i mer än 2 sekunder för att radera alla program.
 Infoga: På sidan [Programmering] infogar du en tom kodrad vid markörpositionen.
在【文件】页,按该键,读出选中的程序.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 På filsidan, tryck på denna tangent för att läsa det valda programmet. Denna funktion är endast tillgänglig när originalprogrammet inte körs. Annars kommer systemet att visa "Körs, inga operationer tillåtna."
在【编程】或【文件】页,按该键2秒以上,可将程序存储在当前程序号中.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 På sidan [Programmering] eller [Fil] håller du ned denna tangent i mer än 2 sekunder för att spara programmet under det aktuella programnumret. Denna funktion är endast tillgänglig när originalprogrammet inte körs. Annars kommer systemet att visa "Körs, inga operationer tillåtna."
此按键有3种功能:
Denna knapp har tre funktioner:
I numeriskt inmatningsläge, genom att trycka på den här knappen rensas föregående inmatningsdata.
Dialogrutan visas. Tryck på den här knappen för att stänga den.
 På sidan [Programmering] är numret valt. Tryck på den här knappen för att rensa valda data till tomma.
在【编程】页,此按键可将当前数据直接输入到程序对应光标中,节省输入程序的时间.
Beskrivning av panelknapp
Det finns två knappar och en handratt på kontrollpanelen.
Nödstoppsknapp:
Den röda svampformade -knappen är nödstoppsknappen, som kan tryckas in för att stoppa maskinen i händelse av oväntade situationer under bearbetning eller återställning.
Testratt:
I testläge ökar bearbetningshastigheten genom att vrida ratten medurs, medan den moturs minskar tills den stannar. När den är stoppad styrs programhastigheten genom att vrida på handratten.
Ratt:
I "Manuellt hjulläge" får motsvarande axel att flyttas genom att rotera handratten, vilket möjliggör manuell enkel-manövrering. I "Testläge", när hastighetsförhållandet är inställt på 0, tillåter rotation av handratten multi-länkning för att uppnå manuell fjäderbearbetning.
Driftgränssnitt och resursbeskrivning
1.2 Programmeringssida


Resursbeskrivning:
1)Number: Indikerar aktuellt programradnummer. Om den är tom är raden ogiltig.
2) Instruktion: Instruktionen som används av programmet på den aktuella raden.
3) Startvinkel:
a,Standardkommandot anger startvinkeln för X--axeln.
b, Radnumret att hoppa till.
c,Representerar antalet gånger ett kommando upprepas.
d, Fördröjningsinstruktionen indikerar fördröjningstiden.
4)Slutvinkel: X-axelslutvinkelinställning.
5) Spooling: Ställ in antalet varv och graden.
6)Z-axel: Z-axelns rörelsekonfiguration, i mm.
7)A-axel: A-axelrörelsekonfiguration, i mm
8)B-axel: B-axelrörelsekonfiguration, i mm
9)Hastighetsförhållande: Ställer in den relativa hastigheten för enstegsdrift. Standardvärdet är 100, med ett intervall på 0-600.
10) Cylinder: Aktuell cylinderverkanskonfiguration.
11)Sond: Aktuell radsondsnummerkonfiguration.
12) Fördröjning: Kör nästa rad efter att den aktuella raden är klar.
13) Gå in i sonden. Tryck på den högra knappen i riktningen i cylinderprogrammeringsraden för att komma till denna sida.
14)Sondinställningar: Maximalt antal probfel (inställning till 0 ignorerar probfel).
15) Sondfel: Räkna antalet sondfel. När felantalet når det inställda tröskelvärdet, visa varningen 'Sondfel'.
16) Produktionsinställning: Ställ in målproduktionen för produkten (inställning till 0 betyder att ingen produktionsräkning beaktas).
17) Antal: Produkträkningen är klar. När målmängden har uppnåtts genereras en "Räkna nådd"-varning.
18) Förhållande: Aktuellt hastighetsförhållande i testläge, från 0% till 100%.
19) Återstående tid: Den tid som krävs för att producera den inställda målutgången vid aktuell hastighet.
20) Sondcylinderindikator: Motsvarande indikatorlampa kommer att tändas när en sond matas in eller cylindern matas ut.
21) Radnummer: Det aktuella radnumret för programmet
22) Materialnummer: Det aktuella programmet är sidnumret för fillagring
1.4 Fillagringssida

Resursbeskrivning:
Du kan lagra upp till 60 filer och navigera mellan dem med hjälp av knapparna "Föregående/Nästa".
Aktuellt programnummer: Programlagringsfilnumret som anropas på sidan [Programmering].
Number: Filnumret visas.
Filnamn: Identifieraren för användarens lagrade data.
Status: Aktuell filstatus. "OK" betyder att den lagrade informationen är giltig och tom betyder att ingen giltig data finns.
För att läsa, välj filen och tryck på knappen Läs.
För att spara, välj filen du vill komma åt och håll nere "Spara"-knappen i mer än 2 sekunder.
1.5 Arbetsparametrar Sidan

Resursbeskrivning:
Beskrivning av hjälpcylinder: 11 cylindrar finns tillgängliga, stöder 8 vinkelingångar. Samma cylinder kan återanvändas, eller olika cylindrar kan användas för samma vinkel.
Cylindernummer: Ställ in på 1–11. Om den inte används, ställ in på 0.
Startvinkel: Ange ett intervall från -360,0 grader till 360,0 grader.
Slutvinkel: intervall - 360,0 grader till 360,0 grader .
Hjälpcylinder: Endast när hjälpcylindern är aktiverad träder de 8 parameteruppsättningarna i tabellen i kraft.
Cylinderretention: Cylindern förblir öppen efter att en enskild produkt är färdig när ingen sond är närvarande.
Linjematarbeskrivning: Linjemataraktivering aktiverad
Trådmatningsknapp: När den är i spärrläge aktiveras trådmatarens automatiska trådmatningsfunktion genom att trycka på denna knapp.
Forcerad matning: Tryck på denna knapp för att göra det möjligt för mataren att mata tråd med kompensationshastighet utan villkor.
Kabelbrottsdetekteringsomkopplare: Aktiverar eller inaktiverar kabelbrottsdetektering.
Spårningsdetekteringsbrytare: Upptäcker spårningsfunktionalitet.
Y-axelinvertering: Välj om du vill tillåta invertering av Y-axelhandratten.
Matningshastighet: Ställ in den automatiska matningshastigheten. När maskinen är i kontinuerlig rörelse, hastigheten
kommer automatiskt att justeras enligt produktionshastigheten i "Automatisk hastighetskontrollläge" för att uppnå automatisk kontroll av matarramsfunktionen.
Kompensationshastighet: Ställ in kompensationsmatningshastigheten.
Auto/manuell hastighetsjustering: Välj automatisk eller manuell hastighetsjustering. När autoläge är valt justeras matningshastigheten automatiskt för att matcha produktionshastigheten.
Matningslinjens hastighet; när du justerar hastigheten manuellt, reglera matningslinjens hastighet manuellt för att matcha produktionskraven.
Autoacceleration (retardation): Tryck en gång på denna knapp för att öka (minska) matningshastigheten med 1; håll in knappen för att kontinuerligt öka (minska) matningshastigheten.
Kompensationsacceleration (retardation): Genom att trycka en gång på denna knapp ökar (minskar) matningshastigheten med 1; Om du håller knappen intryckt ökar (minskar) matningshastigheten.
Detektering av säkerhetsdörr: Aktivera funktionen för detektering av säkerhetsdörr.
1.6 IO sida

Resursbeskrivning:
IO-statuslampa: På indikerar signalingång/utgång.
Defekt produktdetektering: Maskinen identifierar defekta föremål inom intervallet från startvinkeln till slutvinkeln.
Sondkänslighet: Ställ in sondens känslighet, där 1 är den högsta känsligheten.
Sondkänslighet: När produkten kräver hög sondkänslighet, använd sond nr.1 eller nr.2. Om larmet 'sond för tidig kontakt' inträffar ofta, använd sond nr 3 eller nr 4.
Systemuppgraderingssida

Uppgraderingssteg:
Kopiera uppgraderingsfilerna till USB-enheten (Obs: Skapa inte nya mappar, bara kopiera dem direkt till USB-enheten).
Sätt i USB-minnet i skärmens USB-port.
Klicka på "Sök huvudsystemfiler" eller "Sök grafikfiler" för att hitta filerna att uppgradera.
Klicka på knappen "Ladda" till höger om filen du vill uppgradera.
När laddningsförloppsindikatorn är klar visas meddelandet "Laddning klar", vilket indikerar att uppgraderingen är klar.
Stäng av och starta om för att använda det senaste programmet.
Steg för säkerhetskopiering av data:
Sätt i USB-enheten i skärmens USB-port.
Klicka på "Exportera formparametrar" för att spara alla sparade programkataloger på en USB-enhet.
Exporten är klar efter att förloppsindikatorn har laddats.
Stegen för att använda funktionen 'Exportera systemparametrar' är desamma som ovan.
Steg för dataimport:
Sätt i USB-minnet i skärmens USB-port.
Klicka på "Importera formparametrar" för att hitta importerbara filer.
När du har valt motsvarande fil klickar du på "Ladda" för att importera den genererade filen till styrenheten.
Stegen för att använda funktionen Systemparameterimport är desamma som ovan.
Instruktionsbeskrivning och exempel
Instruktionsbeskrivning
Instruktioner:
|
instruera |
parameter |
förklara |
|
S eller blank |
inte har |
Utför standardinstruktioner baserat på program X/Y/Z-data |
|
J |
radnummer |
Sondhoppsinstruktion: Om proben på föregående rad misslyckas, hoppar programmet till den angivna raden; annars fortsätter den direkt till nästa rad. |
|
G |
radnummer |
Absolut hoppinstruktion, programmet hoppar direkt till den angivna raden för exekvering |
|
L |
antal replikationer |
Upprepa startkommandot och använd det med repetera slutkommandot N |
|
N |
inte har |
Upprepa slutinstruktionen |
|
W |
tid |
Fördröjningsinstruktion (enhet: 0,01 sekunder). Utför nästa rad efter den angivna fördröjningstiden. |
|
E |
inte har |
slutdirektivet |
|
M |
inte har |
Manipulatorn väntar på kommandon. Programmet pausar vid denna linje och väntar på manipulatorsignalen. När signalen anländer återupptas exekveringen. |
Exempelprocedur 1
|
ordernummer |
instruera |
Startvinkel |
Slutvinkel |
Koppla av |
Z-axel (öppen) |
utväxlingsförhållande |
luftcylinder |
sond |
försenad |
|
0 |
20 |
60 |
1.08 |
1 |
|||||
|
1 |
60 |
100 |
5 |
10.03 |
60 |
1 |
|||
|
2 |
100 |
110 |
-0.01 |
||||||
|
3 |
110 |
130 |
2 |
||||||
|
4 |
130 |
180 |
10 |
20 |
50 |
||||
|
5 |
180 |
220 |
-2 |
||||||
|
6 |
220 |
300 |
1 |
-2 |
|||||
|
7 |
300 |
330 |
-1 |
||||||
|
8 |
E |
förklara:
0: X--axeln flyttas till 20--graderspositionen med standardhastigheten. Sedan roterar X--axeln från 20 grader till 60 grader, medan Y--axeln för kabeln framåt med 80 grader i en hel rotation, och Z-axeln rör sig framåt med 1 mm.
1: Under exekveringen aktiverar systemet först cylinder 1, med X--axeln roterande från 60 grader till 100 grader vid 60 % av sin standardhastighet, medan Y--axeln flyttar fram spolen med 5 varv och Z--axeln rör sig framåt med 10,03 mm.
2: X--axeln roterar från 100 grader till 110 grader med standardhastigheten, medan Y--axeln roterar 10 grader i motsatt riktning.
3: Under denna operation aktiveras cylinder nr 2 först, med X--axeln roterande till 130 grader vid standardhastigheten.
4: X--axeln roterar från 130 till 180 grader vid 50 % av standardhastigheten, medan Y--axeln flyttar fram spolen med 10 varv och Z--axeln flyttas framåt med 20 mm.
5: Under denna operation avaktiveras cylindern nr 2 först och X--axeln roterar till 220 grader vid sin förinställda hastighet.
6: X--axeln roterar från 220 grader till 300 grader vid standardhastighet, medan Y--axeln för fram kabeln ett helt varv och Z--axeln flyttas bakåt med 2 mm.
7: Under denna operation avaktiveras först cylindern nr 1 och X--axeln roterar till 330 grader med sin standardhastighet.
8: Rotera X--axeln medurs till 0 grader samtidigt som Y--axeln och Z--axeln synkroniseras till deras nollpositioner.
Exempelprocedur 2
|
ordernummer |
instruera |
Startvinkel |
Slutvinkel |
Koppla av |
Z-axel (öppen) |
utväxlingsförhållande |
luftcylinder |
sond |
försenad |
|
0 |
20 |
60 |
0.3 |
3 |
1 |
1 |
|||
|
1 |
L |
5 |
|||||||
|
2 |
60 |
130 |
2 |
||||||
|
3 |
130 |
180 |
10 |
20 |
50 |
0.5 |
|||
|
5 |
N |
||||||||
|
6 |
300 |
330 |
-2 |
||||||
|
7 |
180 |
220 |
|||||||
|
8 |
E |
förklara:
0: X--axeln flyttas till 20--graderspositionen vid standardhastigheten medan cylinder nr 1 aktiveras. Därefter roterar X--axeln från 20 till 60 grader, med Y--axeln samtidigt som spolen förs fram 300 grader och Z-axeln rör sig framåt med 3 mm, samtidigt som sond nr 1 detekteras. Två scenarier kan inträffa: a) Om sonden detekteras stänger cylinder nr 1 omedelbart och den aktuella operationen avslutas; b) Om ingen sond detekteras stänger cylinder nr 1 efter att den aktuella operationen är klar.
1: Ställ in en loopstartflagga och ställ in loopräkningen till 5
2.3: a) Open cylinder 2 and rotate the X-axis to 130 degrees at default speed; b) Rotate the X-axis from 130 degrees to 180 degrees at 50% of the default speed while the Y-axis simultaneously winds the cable 10 turns in the forward direction and the Z-axis moves forward 20mm; c) Pause for 0.5 seconds. The program executes the sequence a->b->c->a->b->c, och lämnar slingan efter att ha genomfört 5 cykler.
4: Sätt en slingslutflagga.
5: Under denna operation avaktiveras först cylinder nr 2, och X--axeln roterar till 330 grader vid sin förinställda hastighet.
6: X--axeln roterar från 180 grader till 220 grader vid standardhastigheten, medan Y--axeln vänder till noll och Z--axeln återgår till utgångspunkten.
7: Slutlinje: Rotera X--axeln framåt till 0 grader och återställ Y--axeln och Z--axeln till nollposition samtidigt.
3 Eelektrisk anslutning
Distributionsdiagram 5014A/4006E


Bilaga A: Analys av vanliga orsaker
1) Efter att styrenheten har slagits på kan programmet inte initieras, bara ett toppljud hörs och det visas ingen visning på skärmen.
Systemstartfilen kan vara skadad. Kontakta leverantören.
2) Om styrenheten avger ett kontinuerligt pipljud efter start kan det indikera ett allvarligt systemstartfel. Kontakta i så fall omedelbart leverantören.
3) Systemet har startat, men några eller alla nycklar svarar inte. Du kan sedan komma åt I/O-testgränssnittet för att kontrollera varje nyckel individuellt. Om testet misslyckas kan tangentbordet ha en felaktig tangentlayout. Kontakta leverantören för hjälp.
4) Systemet har startat, men skärmen visar upprepade gånger X-larm eller Y-larm medan servodrivrutinen inte visar något larm. Justera i detta fall larmutgångslogiken för servoparametrarna. Kontrollera servodrivrutinen för att verifiera om dess förinställda larmutgångslogik kan inverteras. Om så är fallet, ändra parametern; Annars, fortsätt till systemparameterinställningar för att justera larmlogiken.
5) När systemet startar kommer manuell rotation av varje axel bara att röra sig i en riktning, medan den andra axeln vibrerar samtidigt. Återställ i så fall servodrivningsparametrarna till puls + riktningsläge.
6) Efter systemstart fungerar manuell axelrörelse normalt men bearbetningen kan inte påbörjas. Kontrollera först att nollställningen är korrekt. För det andra, inspektera för trasiga ledningar. För trådmatare som saknar trådbrottssignaler, kortslut- trådbrottsingången (eftersom det är en normalt sluten kontakt). Kontrollera dessutom om den bearbetade kvantiteten överskrider målet. Om så är fallet är det förbjudet att inleda behandling.
7) Systemet startar normalt, men inget svar inträffar när återställningsknappen trycks in. Kontrollera om den valda axeln är matningsaxeln, eftersom matningsaxeln inte kan återställas.
8) Systemet startar normalt. Om du trycker på återställningsknappen visas omedelbart ett återställningsfel. Kontrollera om nödstoppsknappen är intryckt. Om återställningsfelet kvarstår efter en tid, inspektera ursprungsomkopplaren för att verifiera insignalen.
9) Cylindern går inte ut. Se till att driftsströmmen inte överstiger 500mA.
10) Sonden misslyckas konsekvent. Se till att sondens fördröjningsinställning är tillräckligt lång och bekräfta att maskinen delar en gemensam jord med styrsystemet.
11) När systemet startar utlöses ett larm (ett långvarigt kontrollljud). Detta kan tyda på att fjäderproduktionsmängden har överskridit det förinställda målet. För att lösa detta, tryck på knappen 'Återställ räkning' för att rensa den aktuella räkningen, eller justera markören till inställningen för målmängd för att återställa den.
12>Efter strömmen- kan styrenheten inte generera pulser medan motorn är igång. Kontrollera ledningarna, verifiera jordanslutningen och justera servofiltrets parametrar.
Försiktighetsåtgärder och underhåll av styrenheten
1. Försiktighetsåtgärder:
① Det är strängt förbjudet att slå eller kollidera med motorns topp eller datorskärm på något sätt.
②. Innan du slår på, kontrollera att strömförsörjningen är korrekt.
③. Smörj de roterande och glidande delarna med motorolja.
④. Det är strängt förbjudet för kroppsdelar (kläder, tygrester) eller verktyg att komma i kontakt med maskinens roterande delar.
II. Maskinjusteringssteg:
①. Bekräfta produktformen och förbered det erforderliga munstycket och trådgenomföringsmunstycket enligt specifikationerna.
② Ström på. Efter att skärmen har aktiverats, i enkel-, Z-- eller manuellt läge, vrid försiktigt handratten för att höja Z--axeln till ett högre läge och tryck sedan på återställningsknappen. Vänta tills maskinen återställs automatiskt innan du fortsätter till nästa steg.
③, trä på tråden, justera höjden på trådpressningstriangeln och mittförskjutningen mellan trådspårets säte och tråddiametern och lindningsriktningen och installera munstycket.
④. Välj lämplig bildtabell baserat på produktens formningssekvens, konfigurera formningsjiggen och redigera programmet (se avsnittet om programredigering för programmeringsläge).
⑤. För det andra benet, välj lämplig formningsjigg baserat på dess form.
⑥. För den första foten, välj lämplig formningsjigg baserat på dess form.
3-cylindrig justering:
①. När munstycket återställs till nollläge, slutför trådmataren sin matningsoperation. När munstycket börjar rotera, drar trådpresscylindern omedelbart tillbaka (lyfter) spolen efter lindning och sänker den sedan omedelbart (den efterföljande cylindertimingen bestäms baserat på delens form).
4. Temperaturkontroll av tennugnen:
① Temperaturen i bly-tennugnen kontrolleras vanligtvis till 280 grader ±10 grader.
②. Temperaturen i bly-tennugnen kontrolleras i allmänhet till 310 grader ±10 grader.
3. Cylinderanropsprogrammeringsläge:
1. Cylindernumreringen följer en sekvens från vänster-till-höger, där 1 anger den öppna cylindern och-1 anger den stängda cylindern.
2. Sekvensen är 1, 2, 3, 4, 5. -1, -2, -3, -4, -5.
3. Den första cylindern är trådmatningscylindern, den andra är trådpresscylindern, den tredje är cylindern för strippningsdjupet, den fjärde är cylindern för strippningslängden och den femte är cylindern för att blåsa huden.
4. Om du ändrar lägena för de två luftrören på utbytescylindern kan cylinderprogrammeringsläget ändras: 1 blir-1, och-1 blir 1.
5. Före och efter programredigering i automatisk avstängning eller återställningsläge: Tryck på cylindernyckeln-när indikatorlampan tänds, tryck sedan i tur och ordning 1, 2, 3, 4, 5 för att observera positionen för varje cylinder.
Matters behöver uppmärksamhet
Säkerhetsaspekter:
1. Öppna inte höljet utan tillstånd.
2. Koppla bort strömförsörjningen när styrenheten inte används under en längre tid.
3. Särskild uppmärksamhet måste ägnas åt att förhindra att damm och järnpulver kommer in i kontrollkammaren.
4. Hantera med försiktighet under transport för att undvika att skada styrenheten.
Försiktighetsåtgärder för korrekt användning;
Felaktig användning kan orsaka funktionsfel och i värsta fall till och med skada styrenheten.
Följ därför följande försiktighetsåtgärder för korrekt användning av kontrollenheten.
1. Kontrollera att den anslutna strömförsörjningen uppfyller specifikationerna för att förhindra utbränning av styrenheten.
2. Styrenhetens livslängd påverkas avsevärt av omgivningstemperaturen. Om bearbetningsplatsens temperatur är för hög bör installationen utföras.
Kylfläkt. Regulatorn stöder ett driftstemperaturområde på 0 grader till 60 grader.
3. Undvik användning i miljöer med hög temperatur, luftfuktighet, damm eller frätande gaser.
4. I områden med starka vibrationer bör gummistötkuddar installeras för dämpning.
Munderhåll
Försiktighetsåtgärder för underhåll och inspektion
1. Strömförsörjningen till huvudkretsen bör först kopplas bort innan underhåll och reparation utförs på styrenheten.
2. Operatören måste personligen kontrollera att strömförsörjningen är frånkopplad för att förhindra olyckor.
Kontrollera föremål och cykler
Under standarddriftsförhållanden (miljöparametrar: daglig medeltemperatur 30 grader, 80 % lasthastighet, 12 timmars daglig drift), utför rutininspektioner och periodiska kontroller enligt nedan.
Underhåll av mekaniska delar
1. Dagligt underhåll:
①. Inspektera alla maskinkomponenter för normal drift före daglig uppstart. Rengör ytan med en gaspistol, torka av gliddelarna och applicera smörjolja.
②. När du rengör utrustningen, undvik att rikta luftpistolen mot lödytan eller flusskoppen för att förhindra skador från smält lod eller flussstänk, samt skålla luftvägarna.
③. Städa upp och återvinn plåtslagg och flussrester i tid.
II. Regelbundet underhåll:
①. Applicera fett på området för fettmunstycket var tredje månad med en fettspruta, och se till att fettet rinner ut rent från springan.
②. Temperaturmätare och barometrar ska kalibreras årligen, medan mekaniska komponenter kräver halv{1}}årsunderhåll. Eventuella avvikelser bör åtgärdas genom proaktivt underhåll.
③. Om maskinen inte används under en längre tid måste ytan rengöras noggrant, smörjas och lindas in med en vattentät gummiduk för att förhindra att fukt tränger in och dammföroreningar på ytan.
Populära Taggar: platt trådlindningsmaskin, Kina, leverantörer, tillverkare, fabrik, pris, tillverkad i Kina
Du kanske också gillar


